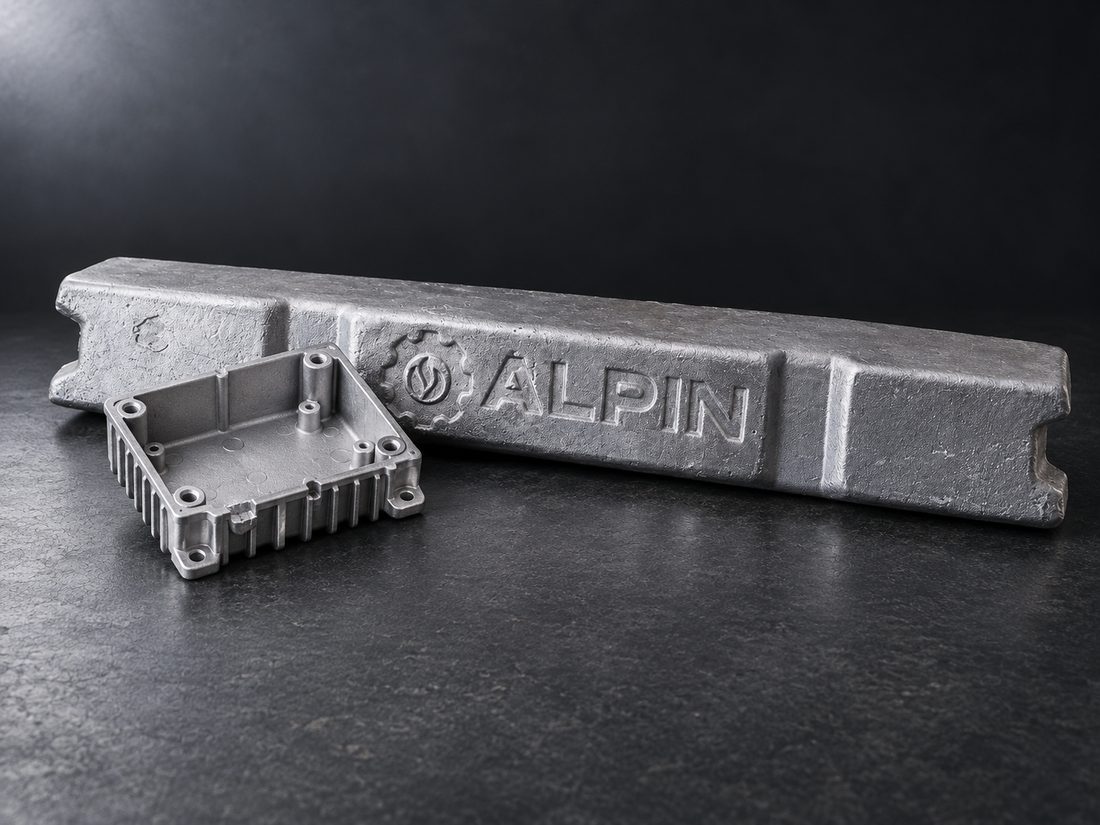
دایکاست آلومینیوم چیست؟ روشی که در آن مذاب آلومینیوم با سرعت و فشار بالا به داخل قالب فولادی تزریق میشود، در چند ثانیه منجمد میشود و قطعه از قالب بیرون میآید. نتیجه، قطعاتی با جداره نازک، ابعاد دقیق و سطح تمیز است که در تیراژ بالا تولید میشوند. به این روش ریختهگری تحت فشار هم میگویند و در بازار ایران به شکل «دایکست» هم نوشته میشود.
دایکاست در یک نگاه
| ویژگی | عدد رایج در منابع صنعتی |
|---|---|
| سرعت مذاب در ورودی قالب | حدود ۲۰ تا ۶۰ متر بر ثانیه |
| فشار نهایی (تشدید) | حدود ۶۰۰ تا بیش از ۱۰۰۰ بار |
| زمان پرشدن حفره قالب | چند ده میلیثانیه |
| دمای کوره نگهداری مذاب | حدود ۶۵۰ تا ۷۰۰ درجه سانتیگراد |
| جنس رایج قالب | فولاد گرمکار H13 |
| عمر قالب | معمولاً حدود ۱۰۰ تا ۳۰۰ هزار شات، بسته به قطعه و قالب |
مراحل دایکاست
- آمادهسازی قالب: قالب فولادی پیشگرم میشود و سطح آن با روانساز جداکننده پوشش داده میشود.
- بارریزی: مقدار مشخصی مذاب از کوره نگهداری برداشته و در محفظه تزریق ریخته میشود.
- تزریق مرحله اول: پیستون آهسته حرکت میکند تا محفظه پر شود و هوا تا حد امکان خارج شود.
- تزریق مرحله دوم: پیستون با سرعت بسیار بالا مذاب را به داخل قالب میراند و حفره قالب در کسری از ثانیه پر میشود.
- فشار نهایی: پس از پرشدن، فشار افزایش مییابد تا انقباض هنگام انجماد جبران شود.
- انجماد و باز شدن قالب: قطعه در قالب سرد شده سریع منجمد میشود و قالب باز میشود.
- بیرونانداختن: پینهای بیرونانداز قطعه را از قالب جدا میکنند.
- برش و پرداخت: راهگاه، سرریزها و پلیسه جدا میشوند و دوباره به کوره برمیگردند.
چرا دایکاست آلومینیوم با محفظه سرد انجام میشود؟
دستگاههای دایکاست دو نوعاند: محفظه گرم که سیستم تزریق در مذاب غوطهور است، و محفظه سرد که مذاب برای هر تزریق جداگانه به محفظه ریخته میشود. مذاب آلومینیوم قطعات آهنی سیستم تزریق را بهسرعت میخورد و در خود حل میکند؛ به همین دلیل آلومینیوم با محفظه سرد ریختهگری میشود و روش محفظه گرم برای فلزاتی مانند روی به کار میرود.
اندازه دستگاه دایکاست را با نیروی قفل قالب بر حسب تن میسنجند؛ نیرویی که دو نیمه قالب را در برابر فشار مذاب بسته نگه میدارد. قطعه بزرگتر، دستگاه با نیروی قفل بیشتری لازم دارد.
کاربردهای دایکاست آلومینیوم
- خودرو: پوسته گیربکس، قطعات موتور، براکتها و پوستههای الکترونیکی
- لوازم خانگی و ابزار: بدنه موتورهای الکتریکی و پوسته ابزار برقی
- روشنایی و الکترونیک: هیتسینک و بدنه چراغ
- تجهیزات صنعتی: پوسته پمپ، شیرآلات و قطعات ماشینآلات
مزایا و محدودیتها
| مزیت | محدودیت |
|---|---|
| تولید سریع و تیراژ بالا | هزینه بالای قالب و دستگاه؛ برای تیراژ کم بهصرفه نیست |
| جداره نازک و ابعاد دقیق | حبس هوا و گاز در قطعه |
| سطح تمیز و ماشینکاری کمتر | عملیات حرارتی و جوشکاری معمولاً محدود است |
| تکرارپذیری بالا در تولید انبوه | اندازه قطعه محدود به ظرفیت دستگاه |
هوای حبسشده در قطعه در دمای بالای عملیات حرارتی منبسط میشود و روی سطح تاول ایجاد میکند؛ به همین دلیل بیشتر قطعات دایکاست بدون عملیات حرارتی مصرف میشوند. دایکاست تحت خلأ با تخلیه هوای قالب پیش از تزریق این محدودیت را کمتر میکند. مقایسه دایکاست با ریختهگری ماسهای و ثقلی را در مقاله روشهای ریختهگری آلومینیوم ببینید.
نکات طراحی قطعه دایکاست
- ضخامت دیواره یکنواخت: بخشهای ضخیم دیرتر منجمد میشوند و تخلخل انقباضی میگیرند.
- گوشههای گرد: گوشه تیز محل تمرکز تنش و ترک است و جریان مذاب را هم مختل میکند.
- شیب دیوارهها: شیب کمی در جهت باز شدن قالب، بیرون آمدن قطعه را آسان میکند.
- جای درست راهگاه و هواگیری: مسیر مذاب و خروج هوا، سلامت قطعه را تعیین میکند.
آلیاژ و شمش مناسب دایکاست
آلیاژهای دایکاست معمولاً بر پایه آلومینیوم–سیلیسیم–مس هستند:
- سیلیسیم سیالیت مذاب را بالا میبرد تا قالب در کسری از ثانیه کامل پر شود.
- آهن در مقدار کنترلشده، چسبیدن مذاب به قالب فولادی را کم میکند.
- مس استحکام و قابلیت ماشینکاری قطعه را افزایش میدهد.
گریدهای LM2، ADC12 و A380 از رایجترین آلیاژهای دایکاستاند؛ محدوده عناصر آنها را در جدول آنالیز آلیاژهای آلومینیوم ببینید. در تولید انبوه، یکنواختی آنالیز از محمولهای به محموله دیگر به اندازه خود گرید اهمیت دارد، چون تنظیمات دستگاه بر پایه رفتار یک ترکیب مشخص انجام شده است.
سوالات متداول
دایکاست یا دایکست؛ کدام درست است؟
هر دو شکل فارسی واژه انگلیسی Die Casting هستند و در بازار به یک معنا به کار میروند. «ریختهگری تحت فشار» معادل فارسی آن است.
تفاوت دایکاست با ریختهگری ثقلی چیست؟
در ریختهگری ثقلی مذاب تنها با وزن خود قالب را پر میکند؛ در دایکاست با فشار و سرعت بالا تزریق میشود. دایکاست جداره نازکتر و ابعاد دقیقتر در تیراژ بالا میدهد، اما قالب گرانتری دارد و قطعه معمولاً عملیات حرارتی نمیشود.
قالب دایکاست چند شات عمر میکند؟
به اندازه و پیچیدگی قطعه، جنس و عملیات حرارتی قالب، خنککاری و دمای کار بستگی دارد. در منابع صنعتی عمر قالبهای دایکاست آلومینیوم معمولاً حدود ۱۰۰ تا ۳۰۰ هزار شات گزارش میشود. ترکهای ریز حرارتی روی سطح قالب رایجترین عامل پایان عمر آن است.
برای دایکاست کدام شمش مناسب است؟
شمشی که آنالیز آن با گرید مورد نیاز قطعه، مانند LM2 یا ADC12، مطابقت داشته باشد. مشخصات شمش آلومینیوم دایکستی و شمش LM2 آلپین را ببینید و برگه آنالیز محموله را پیش از خرید درخواست کنید.
چرا قطعات دایکاست تخلخل دارند؟
بخشی از هوا و بخار روانساز در تزریق پرسرعت در قطعه حبس میشود و بخشی از تخلخل هم میتواند گازی یا انقباضی باشد. علتها و راههای پیشگیری را در مقاله عیوب ریختهگری آلومینیوم توضیح دادهایم.